ایمیل:
 Tel:+86-13486478562

 زبان
مشاوره محصول
آدرس ایمیل شما منتشر نمی شود. زمینه های مورد نیاز مشخص شده اند *
یک سازنده ابزار برش و یک سازنده اتصالات حمام ممتاز ممکن است هر دو درخواست یک دستگاه پوشش پلاسما کنند، اما توضیحات آنقدر متفاوت بشنوند که ممکن است به دو صنعت جداگانه تعلق داشته باشند. یکی از آنها یک محفظه خلاء نشان داده شده است که لایه های سخت نازک میکرونی را رشد می دهد تا عمر ابزار را افزایش دهد. به دیگری درباره پودر ذوب شده گفته می شود که روی سطوح برای بازسازی اجزای فرسوده اسپری شده است. هر دو تامین کننده تجهیزات خود را ماشین های پوشش پلاسما می نامند که این اصطلاح را واقعاً گیج کننده می کند. برای اکثر تیم های تولید، پاسخ در خلاء PVD، خانواده رسوب بخار فیزیکی است. این مقاله توضیح میدهد که یک دستگاه پوشش پلاسما در آن خانواده چه میکند، فرآیندهای اصلی چگونه متفاوت هستند، و قبل از تأیید سفارش خرید، چه چیزی را باید تأیید کرد.
ابتدا نسخه کوتاه یک ماشین پوشش پلاسما در خانواده رسوب بخار فیزیکی، یک محفظه خلاء مهر و موم شده است که مواد پوشش جامد را به بخار یونیزه تبدیل می کند و آن را بر روی قطعات به عنوان یک فیلم متراکم می کند، معمولاً 0.1 تا 10 میکرومتر ضخامت دارد. این لایه از حالت پلاسمایی اتم به اتم رشد میکند، بنابراین متراکم، با پیوند قوی بیرون میآید و قادر به تحمل استرس مکانیکی است که رنگ و پوششهای آبکاری شده اغلب نمیتوانند.
پلاسما دو کار را در یک چرخه انجام می دهد. قبل از رسوب، یون های پرانرژی قطعات را بمباران می کنند و لایه های اکسید و باقی مانده های آلی را در مقیاس میکروسکوپی حذف می کنند. در طی رسوب، پلاسما انرژی را منتقل می کند که به اتم های ورودی کمک می کند تا در یک ساختار محکم و یکنواخت بسته شوند. به این ترتیب است که یک فیلم سخت دو میکرومتری می تواند عمر کاری لبه کاربید را چندین برابر بدون تغییر هندسه آن چندین برابر کند. درک اینکه چگونه ماشینهای پوشش پلاسما درمان سطح را بهبود میبخشند توضیح میدهد که چرا این فناوری در تولید ابزار و قطعات استاندارد شده است.
پوششی که روی لبه برش باقی می ماند، روی قطعه رنگ نمی شود. با کنترل نحوه رسیدن اتم ها، نحوه پیوند آنها و میزان بسته بندی آنها رشد می کند.
ماشینهای پوشش پلاسما در مقیاس تولید عمدتاً بر دو فرآیند PVD متکی هستند. هر دو در خلاء کار می کنند، هر دو از پلاسما استفاده می کنند، اما روشی که هر یک از آنها مواد پوششی را از منبع آزاد می کند، نقاط قوت و بهترین کاربردهای آن را مشخص می کند.
آبکاری یونی چند قوس، که رسوب قوس کاتدی نیز نامیده می شود، با قوس الکتریکی روی سطح هدف فلزی جامد برخورد می کند. قوس، مواد مورد نظر را تبخیر میکند و تبدیل به بخار بسیار یونیزه میشود و یک ولتاژ بایاس آن یونها را به سمت قطعات تسریع میکند. از آنجایی که یون ها با انرژی جنبشی بالایی می رسند، لایه ها متراکم هستند، چسبندگی قوی است، و سرعت رسوب بالا است. این فرآیند را به انتخاب استاندارد برای پوششهای نیترید تیتانیوم، نیترید کروم و نیترید تیتانیوم آلومینیوم روی ابزارهای برش، قالبهای مهر زنی، یاتاقانها و قطعات انتقال تبدیل میکند. سختی این لایههای نیترید بسته به ترکیب و پارامترها معمولاً بین 2000 تا 3500 HV است.
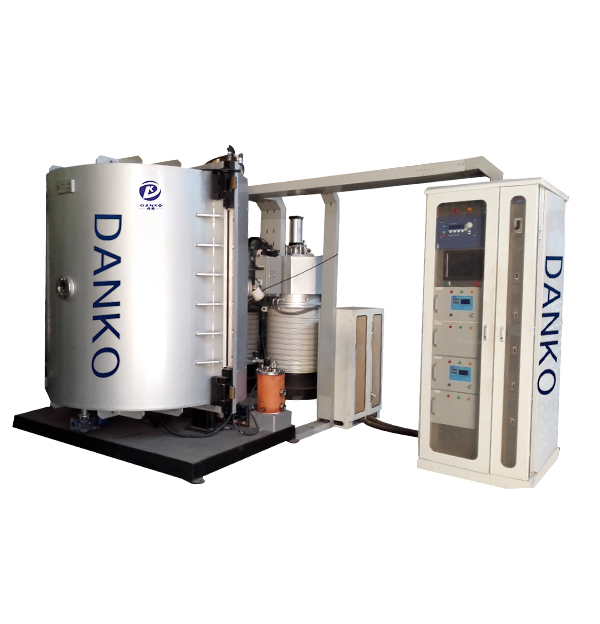
 سیستم پوشش یونی چند قوس برای فیلم های محافظ سخت این دستگاه پوشش یون پلاسما را برای لایههای نیترید بادوام بر روی ابزارها و قطعات اعمال میکند، که با روش رسوبگذاری قوس با انرژی بالا که در بالا مورد بحث قرار گرفت، همسو میشود. مشاهده محصول →
کندوپاش مگنترون مواد پوشش را به روشی ملایم تر آزاد می کند. یک پلاسمای محصور مغناطیسی هدف را با یون های گاز بمباران می کند و اتم ها را یکی یکی شل می کند. آن اتم ها از طریق محفظه حرکت می کنند و روی بستر متراکم می شوند. انرژی ورودی با وضوح خوب قابل تنظیم است، که باعث می شود توزیع ضخامت و صافی سطح در یک دسته راحت تر ثابت بماند. کندوپاش معمولاً مسیر ترجیحی برای لایههای تزئینی، پوششهای ضد اثر انگشت، پوششهای نوری و هر سطحی است که در آن زبری یا بازتابش در مشخصات ظاهر میشود.
 تجهیزات کندوپاش مگنترون هیبریدی و پوشش چند قوس یک روکش خلاء تزئینی همه کاره که ترکیبی از کندوپاش و رسوب قوس برای پرداخت های رنگی روی شیشه، فلز و پلاستیک با کنترل دقیق است. مشاهده محصول →
این دو روش مکمل یکدیگر در تولید واقعی هستند. یک سازنده اتصالات ممکن است از کندوپاش مگنترون برای رنگهای نقرهای روشن و رسوب چند قوس برای رنگهای تیره فلزی یا طلایی استفاده کند، گاهی اوقات روی یک پلت فرم خلاء که برای پیکربندیهای منبع مختلف دوباره طراحی شده است. نمونه کارها در مورد فرآیند تصمیم می گیرند نه برعکس.
رایج ترین اشتباه منبع درست در اینجا ظاهر می شود. سیستم های پوشش اسپری پلاسما، که بسیاری از تامین کنندگان آن را به عنوان پوشش دهنده های پلاسما نیز توصیف می کنند، پودر فلز یا سرامیک را به جت پلاسما وارد می کنند، ذرات را ذوب می کنند و آنها را به سمت یک سطح می راند. رسوبات از صفحات همپوشانی ایجاد می شوند که معمولاً به 50 تا 500 میکرومتر می رسند و به طور گسترده برای موانع حرارتی، بازسازی سایش و حفاظت در سطح وسیع استفاده می شوند. این فناوری ارزشمند است، اما نه رفتار فیلم و نه سخت افزار را با PVD خلاء مشترک است.
| بعد | پوشش پلاسمای خلاء (PVD) | پوشش اسپری پلاسما |
|---|---|---|
| محیط فرآیند | اتم ها و یون ها در خلاء متراکم می شوند | ذرات پودر ذوب شده در یک جت پلاسما |
| ضخامت معمولی | 0.1-10 میکرومتر | 50-500 میکرومتر |
| ساختار فیلم | رشد متراکم در سطح اتمی | ساخته شده از صفحات روی هم قرار گرفته اند |
| شناخته شده ترین کاربردها | پوشش های ابزار، پرداخت های تزئینی، DLC | پره های توربین، لوله های دیگ بخار، بازسازی سایش |
| بعدal fit | بسیار بالا، تحمل ها زنده می مانند | اغلب به ماشینکاری پس از ماشین نیاز دارد |
کارخانهای که یک محفظه خلاء PVD را با انتظار عملکرد مانع حرارتی نصب میکند، یا یک مشعل اسپری به امید پایان تزئینی خودرو اضافه میکند، در هر دو جهت ناامید خواهد شد. الزامات فیلم باید تصمیم دستگاه را تعیین کند، نه نام چاپ شده روی بروشور.
تناسب برنامه معیار اصلی خرید باقی می ماند، بنابراین نقشه برداری از بخش های تولید معمولی قبل از شروع گفتگو با تامین کننده کمک می کند.
| بخش تولید | اجزای معمولی | هدف پوشش |
|---|---|---|
| ابزار برش | آسیاب پایان، مته، درج، شیر | سختی و مقاومت در برابر حرارت برای عمر بیشتر ابزار |
| قالب می گیرد و می میرد | قالب های تزریق، مهر زنی می میرد | مقاومت در برابر سایش و رفتار رهاسازی |
| خودرو | رینگ های پیستون، قطعات انژکتور، تزئینات داخلی | اصطکاک کم، حفاظت در برابر خوردگی، یک ظاهر طراحی شده |
| ابزار پزشکی | قیچی جراحی، فورسپس، اره استخوانی | سختی، مقاومت در برابر خوردگی، دوام |
| سخت افزار تزئینی | شیرآلات، قاب ساعت، ظروف | رنگ متالیک، ضد اثر انگشت، مقاومت در برابر خش |
فیلم های کربنی الماس مانند شایسته ذکر جداگانه هستند. DLC سختی را در محدوده تقریباً 1000 تا 3000 HV با ضرایب اصطکاک 0.05 تا 0.15 ترکیب می کند، که باعث می شود به طور فزاینده ای برای اجزای موتور، گیربکس ها، قالب های پانچ و ابزارهای جراحی که فشار تماس بالا و روغن کاری محدود است مشخص شود.
 دستگاه آبکاری وکیوم فیلم سخت DLC برای سطوح با استرس بالا پوشش های کربنی الماس مانند را با اصطکاک کم و سختی بالا رسوب می دهد که برای قطعات در تماس سخت و شرایط روانکاری محدود ایده آل است. مشاهده محصول →
با تعریف خانواده فرآیند، تدارکات به چند نقطه قابل تأیید حرکت می کند که پروژه های روان را از دوباره کاری گران قیمت جدا می کند:
فراتر از چک لیست، به مقایسه نحوه مستندسازی یک تامین کننده تجهیزات خود و پشتیبانی از توسعه فرآیند کمک می کند. این راهنمای ساختاری برای انتخاب تجهیزات پوشش خلاء PVD، هر تصمیم را به ترتیب معقول دنبال می کند.
دستگاه پوشش پلاسما یک دسته محصول واحد نیست. در خلاء PVD، یک ابزار رسوب گذاری دقیق است که مشکلات سطح را در سطح اتمی حل می کند، در حالی که اسپری پلاسما در خدمت دنیایی متفاوت و با پوشش ضخیم تر است. عوامل تعیین کننده هدف پوشش و برنامه تولید پیرامون آن است. پس از مشخص شدن این موارد، انتخاب بین آبکاری یونی چند قوس، کندوپاش مگنترون، و سیستمهای تخصصی فیلم سخت به موضوع تطبیق قابلیت تأیید شده تجهیزات با مشخصات تعریف شده تبدیل میشود.
آدرس ایمیل شما منتشر نمی شود. زمینه های مورد نیاز مشخص شده اند *

 Tel: +86-13486478562
 FAX: +86-574-62496601
 ایمیل: [email protected]
 Address: شماره 79 جاده غربی جینیو ، یویائو ، شهر نینگبو ، ژجیانگ پرویس ، چین