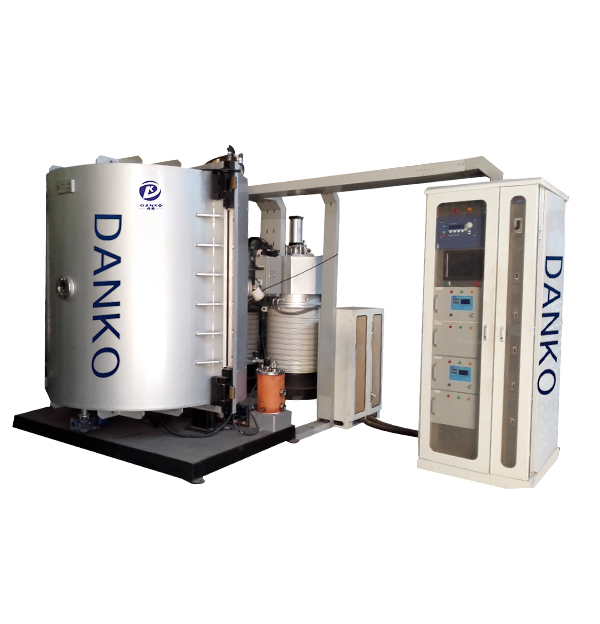
چرخه پوشش زنجیره ای از پنجره های کنترل شده است تا یک عمل واحد. این است که چگونه پمپ کردن، خروج گاز، حکاکی یونی، رسوب و خنک کردن با هم در یک خط تولید واقعی قرار میگیرند و معمولاً لایههای نازک از بین میروند.
آنچه که فرآیند در واقع کنترل می کند
سختافزار را جدا کنید و فرآیند دستگاه پوشش خلاء یک کار را انجام میدهد: هر چیزی را از محفظه که نخواستهاید خارج میکند، سپس اجازه میدهد ماده انتخابی تحت انرژی کنترلشده به سطح قطعه برسد. فیلمی که به دست می آورید نتیجه سه متغیر است - فشار پس زمینه، انرژی یون در بستر، و سرعت و زمان رسوب. هر تنظیم دیگر، از جریان آرگون گرفته تا چرخش جیگ، تنها راهی برای تنظیم آن سه است.
به همین دلیل است که دو فروشگاه می توانند دستور PVD "یکسان" را اجرا کنند و نتایج متفاوتی را ببینند. محفظه ای که با 3×10⁻³ Pa بدون گرمایش بستر نگهداری می شود، همچنان بار بخار آب را حمل می کند که با پوشش برای مکان های اتصال رقابت می کند. همان محفظه در 4 x 10⁻⁴ Pa پس از پخت مناسب مانند یک ماشین متفاوت رفتار می کند. فشار به تنهایی عددی نیست که اهمیت دارد. نسبت بین بار گاز باقیمانده و نرخ رسوب است.
خلاء هدف فرآیند نیست. این فیلتر است که تصمیم میگیرد قبل از اینکه فیلم چه چیز دیگری را لمس کند.
را Coating Cycle, Step by Step
اکثر چرخههای دستهای از یک توالی پیروی میکنند، خواه دستگاه از قوس کاتدی، کندوپاش مگنترون یا تبخیر حرارتی استفاده کند. تفاوت ها در وسط چرخه قرار دارند، نه در انتها.
قبل از تمیز کردن و بارگیری. چربی زدایی، شستشو و خشک کردن اولتراسونیک روغن و ترکیب پولیش را از بین می برد. سپس قطعاتی بر روی جگرهایی ثابت میشوند که چرخش را نیز تعریف میکنند - وسیلهای که سطحی را از پلاسما پنهان میکند، آن را از پوشش نیز پنهان میکند.
زبر و پمپ پایین با خلاء بالا. یک پره دوار یا پمپ خشک محفظه را از اتمسفر به تقریباً 1-10 Pa می برد، سپس یک پمپ ریشه، انتشار یا توربومولکولی آن را به فشار پایه، معمولاً بین 5 x 10⁻³ و 5 x 10⁻⁴ Pa حمل می کند.
گرمایش و خروج گاز. دیوارههای محفظه و زیرلایهها معمولاً تا 150 تا 400 درجه سانتیگراد بسته به فیلم گرم میشوند تا آب جذبشده و مواد فرار را خارج کنند. رد شدن از این مرحله یکی از شایع ترین دلایلی است که تاول های پوششی هفته ها بعد ایجاد می شود.
بمباران یونی (تمیز کردن تخلیه براق). آرگون پذیرفته شده و بایاس منفی چند صد ولتی برای چند دقیقه روی قطعات اعمال می شود. این اکسید و آخرین لایه مولکولی آلودگی را از بین می برد و یک سطح فعال شیمیایی باقی می گذارد.
رسوب گذاری. را source is energised — arc spots on a cathode, a magnetron target, or an evaporation boat — and material travels to the substrate. Reactive gases such as nitrogen, oxygen, or acetylene are added here when a nitride, oxide, or carbon-based film is required.
کنترل ضخامت ضخامت فیلم با نرخ ضرب شده در زمان تنظیم میشود، که توسط نظارت کریستال کوارتز روی پوششهای نوری و توسط کالیبراسیون روی فیلمهای تزئینی یا سایش تأیید میشود.
خنک کننده تحت خلاء قطعات در خلاء نگه داشته می شوند تا زمانی که به زیر 80 تا 100 درجه سانتیگراد برسند. تهویه زود هنگام فیلم تازه را اکسید می کند و در متالیزاسیون آلومینیوم علت کلاسیک زرد شدن است.
تهویه، تخلیه و بازرسی. نیتروژن خشک یا هوای فیلتر شده خلاء را می شکند، قطعات تخلیه می شوند و دسته از نظر رنگ، ضخامت، چسبندگی و نقص سطح بررسی می شود.
نکته ایمنی: هرگز یک محفظه داغ را مستقیماً به اتمسفر تخلیه نکنید و برای صرفه جویی در چند دقیقه قفل درب را دور نزنید. یک بار گرم که با هوای مرطوب برخورد می کند، اکسید می شود، و همین میانبر در یک سیستم بزرگ، اپراتورها را در معرض وسایل داغ و مجموعه های پمپ متحرک قرار می دهد.
چگونه روش رسوب گذاری پنجره فرآیند را تغییر می دهد
را middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
پنجره های تولید معمولی برای روش های اصلی PVD مورد استفاده در ماشین های پوشش خلاء دسته ای. مقادیر دقیق با اندازه محفظه، چگالی فیکسچر و مشخصات فیلم تغییر میکنند.
روش
فشار کاری
ضخامت فیلم معمولی
ریسک فرآیند اصلی
راrmal evaporation
10-3-10-2 Pa
0.2-1 میکرومتر
رسوب خط دید و پوشش ضعیف روی اشکال پیچیده
قوس کاتدی
5 x 10⁻² - 5 x 10⁻¹ Pa
1-5 میکرومتر
درشت ذرات و قطرات فرود آمدن در داخل فیلم
کندوپاش مگنترون
0.1-1 Pa
0.5-3 میکرومتر
سرعت آهسته و مسمومیت هدف واکنشی
DLC / CVD به کمک پلاسما
0.1-1 Pa with hydrocarbon gas
1-3 میکرومتر
تنش فیلم و چسبندگی بالا بر روی بسترهای فولادی
یک خط تزئینی که به دنبال قوام رنگ است، معمولاً بر روی رسوب چند قوس قرار می گیرد، در حالی که یک خط فیلتر نوری به هیچ وجه نمی تواند از قوس استفاده کند، زیرا یک قطره تنها پشته لایه را از بین می برد. بنابراین انتخاب فرآیند معامله ای بین سرعت، کیفیت سطح و هندسه قطعات در فیکسچر است.
را Numbers Worth Recording on Every Batch
رانش فرآیند به ندرت چشمگیر است. خزش می کند. ماشینی که همان هشت مقدار را در هر اجرا ثبت میکند، معمولاً میتواند به جای یک یا دو هفته، یک نقص را به منشا آن در یک یا دو دسته ردیابی کند.
فشار پایه قبل از پذیرش آرگون، به اضافه زمان صرف شده برای رسیدن به آن
فشار کاری در حین رسوب، با نوار تحملی که می پذیرید
دمای بستر در شروع و پایان رسوب گذاری
بایاس ولتاژ و چرخه وظیفه، که انرژی یون و چگالی فیلم را تنظیم می کند
منبع جریان یا برق برای هر کاتد یا قایق تبخیر
جریان گاز راکتیو و استوکیومتری فیلم حاصل
سرعت چرخش جیگ و تعداد عبور از پلاسما
زمان رسوب یا ضخامت انباشته گزارش شده توسط مانیتور
تحمل عملی: در بسیاری از خطوط تزئینی، نوسان فشار کاری به اضافه یا منهای ده درصد در قسمت تمام شده نامرئی است، در حالی که یک افت بایاس 20 ولتی رنگ یک فیلم TiN را به اندازه ای تغییر می دهد که مشتری بتواند دسته را رد کند. در هر فیلم تصمیم بگیرید که کدام مقادیر یک زنگ هشدار و کدام یک فقط یک خط ورود به سیستم دریافت می کنند.
از جایی که خطاهای رایج در واقع شروع می شوند
بیشتر عیوب پوشش، عیوب فرآیند هستند تا نقص تجهیزات، و در مکان های قابل پیش بینی ظاهر می شوند.
چسبندگی ضعیف - پیش تمیز کردن ناقص، بار کم گرم شده، یا اچ یونی که خیلی کوتاه یا خیلی ضعیف است.
سوراخ ها و ذرات - پوسته شدن مواد از سپرهای محفظه، وسایل کثیف، یا هدفی که پس از تغییر شرطی نشده است.
انحراف رنگ بین دسته ها - رانش جریان گاز راکتیو، فرسایش هدف، یا تغییر ضخامت ناشی از تغییر چگالی ثابت.
ضخامت غیر یکنواخت - سایش ناهموار هدف، فاصله نادرست منبع تا زیرلایه، یا جک هایی که پلاسما را تحت الشعاع قرار می دهند.
آلومینیوم زرد یا تیره شده - باقیمانده اکسیژن و بخار آب در یک چرخه تبخیر، اغلب از تخلیه قبل از سرد شدن بار.
مسمومیت هدف در کندوپاش واکنشی - گاز واکنشی بیش از حد، که یک لایه ترکیبی روی هدف ایجاد می کند و سرعت رسوب را از بین می برد.
به الگو دقت کنید نه قسمت: یک قطعه رد شده معمولاً در حال رسیدگی به آسیب است. همان نقصی که در یک موقعیت جستوجو، دسته به دسته ظاهر میشود، یک امضای محفظه است - جریان گاز، وضعیت محافظ یا چرخش - و تمیز کردن اضافی آن را برطرف نمیکند.
تطبیق فرآیند با قسمت
را part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
ابزارها، قالب ها و قطعات سایش
ابزارهای برش، قالب های شکل دهی و اجزای انتقال به 1 تا 5 میکرومتر از یک لایه نیترید سخت یا فیلم مبتنی بر کربن و دمای بستر به اندازه کافی بالا برای ایجاد یک پیوند متالورژیکی نیاز دارند. چرخه ها طولانی هستند، آزمایش چسبندگی غیرقابل مذاکره است، و پلت فرم اختصاصی با پوشش سخت معمولاً مقرون به صرفه تر از تطبیق یک ماشین تزئینی است.
روشنایی و تزئینات خودرو
بازتابنده ها و محفظه های لامپ یک پوشش پایه، یک لایه بازتابنده آلومینیومی و یک پوشش رویی محافظ را ترکیب می کنند. پوشش پایه به اندازه فلز اهمیت دارد، زیرا علائم قالب گیری را پنهان می کند که در غیر این صورت از طریق یک روکش آینه نمایان می شود. چرخها، نوارهای تزئینی و نشانها از همان منطق پیروی میکنند و ثبات رنگ به عنوان معیار اصلی پذیرش است.
فلزات تزئینی، لوازم بهداشتی و آهن آلات
یراق آلات، ظروف غذاخوری، نوارهای ساعت و سختافزار درها با تکرارپذیری رنگ، یکنواختی در سطوح صیقلی، و به طور فزایندهای در عملکرد ضد اثر انگشت زنده میشوند. کندوپاش کنترل دقیق تری بر رنگ و ضخامت نسبت به رسوب قوس به قیمت چرخه کندتر و نگهداری دقیق تر هدف می دهد.
زمان چرخه، توان عملیاتی، و هزینه پشت فرآیند
پمپ کردن و خروج گاز می تواند 30 تا 50 درصد از یک چرخه دسته ای را مصرف کند و رسوب اغلب کمتر از نیمی از زمان در ساعت طول می کشد. این نسبت توضیح میدهد که چرا طراحی جیگ، چگالی بارگذاری و سرعت پمپاژ، هزینه حرکت هر قطعه را بیشتر از یک سود نهایی در نرخ رسوب گذاری میکند. هنگامی که زمان چرخه به محدودیت تبدیل می شود، گزینه های صادقانه یک محفظه بزرگتر، یک موقعیت دسته دوم یا یک سیستم پیوسته خطی برای قطعاتی هستند که می توانند در یک جهت کار کنند.
هزینه عملیاتی نیز در کاری که هیچ کس برنامه ریزی نمی کند پنهان می شود: تعویض روغن پمپ، جایگزینی و استفاده هدف، زمان از کار افتادن تمیز کردن سپر، و توانی که توسط پمپ های انتشاری که بین شیفت ها گرم می مانند. ماشینی که از نظر فنی توانایی دارد اما نیاز به مداخله مکانیکی هفتگی دارد، به ندرت کمترین هزینه را برای هر قطعه پوشش داده شده ارائه می دهد. این استدلال عملی برای اندازهگیری تجهیزات در برابر ترکیب قطعات و اندازه دستهای است که در این راهنما توضیح داده شده است نحوه انتخاب دستگاه پوشش خلاء PVD ، قبل از مقایسه نرخ رسوب سرفصل.
یک فرآیند پایدار چگونه به نظر می رسد
یک فرآیند پوشش بالغ به بهترین معنی خسته کننده است. فشار پایه در همان زمان به همان رقم باز میگردد، قرائتهای رنگی در یک نوار باریک در طول جابجاییها باقی میمانند و فواصل نگهداری قابل پیشبینی هستند تا واکنشپذیر.
برای تولیدکنندگانی که ظرفیت جدید را مشخص میکنند، این به معنای خرید یک پنجره فرآیند مستند به جای یک اتاقک با هدف در داخل است. سیستم های پوشش خلاء PVD باید بر اساس میزان تکرار فشار، تعصب و دما در طول یک روز کامل تولید قضاوت کرد، زیرا این سه عدد همان چیزی است که فیلم در واقع به خاطر می آورد.
نشانه هایی که فرآیند تحت کنترل است: بهجای موقعیتهای محفظه، خوشهای در اطراف هندلینگ را رد میکند، یک اپراتور جدید میتواند دستور العمل را بدون قهرمانی دنبال کند، و اولین بخش قابل قبول یک شیفت شبیه آخرین قسمت از شیفت قبلی است.
به اشتراک:
مشاوره محصول
آدرس ایمیل شما منتشر نمی شود. زمینه های مورد نیاز مشخص شده اند *

 ایمیل:
 Tel:+86-13486478562

 زبان

 Tel: +86-13486478562
 FAX: +86-574-62496601
 ایمیل: [email protected]
 Address: شماره 79 جاده غربی جینیو ، یویائو ، شهر نینگبو ، ژجیانگ پرویس ، چین