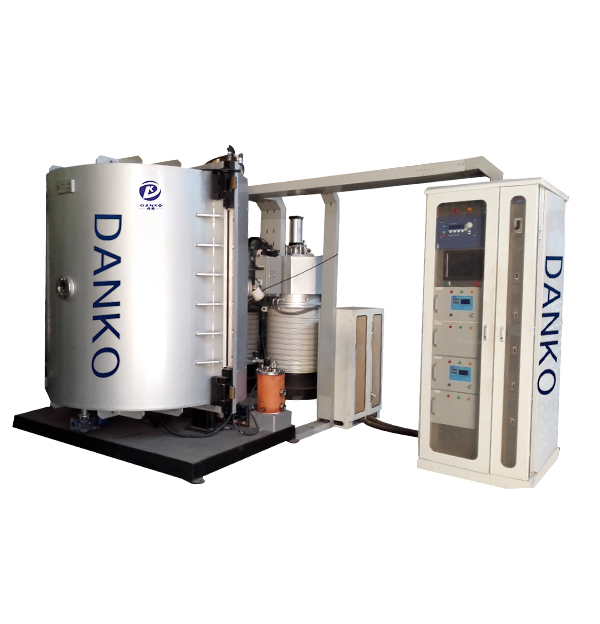
DLC Coating Machine: آنچه را سپرده گذاری می کند و چگونه می توان یکی را مشخص کرد
کربن الماس مانند پوششی نیست که شما بر حسب کیلوگرم سفارش دهید. این یک فرآیند رسوب گذاری است که شما سفارش می دهید، و اتاق تنها یک متغیر در آن معادله است.
یک ابزارفروشی که ماهانه 40000 پانچ سخت شده را اجرا میکند، هر سه ماه یکبار الگوی یکسانی را مشاهده میکند: لبههای برش صیقلی میشوند، سوراخها رشد میکنند و اپراتور پرس شروع به برق زدن میکند. وقتی بالاخره کسی لاگ تعمیر و نگهداری را در کنار فاکتور ابزارآلات می گذارد، به ندرت نتیجه می گیرد که فولاد ابزار اشتباه بوده است. سطح بود. الف دستگاه پوشش DLC برای تثبیت آن سطح با یک لایه کربنی به ضخامت چند میکرومتر وجود دارد، و تعیین یکی از آنها کمتر به اندازه محفظه مربوط می شود تا اینکه قطعات شما، تلورانس ها و ریتم تولید شما واقعاً می توانند زنده بمانند.
آنچه که یک دستگاه پوشش DLC روی قطعه قرار می دهد
DLC مخفف کربن الماس مانند است، اما نام آن بر سادگی آن بیش از حد است. آنچه که محفظه رسوب میکند، یک فیلم کربن آمورف است که رفتار آن از نسبت پیوندهای sp2، که گرافیتمانند، و پیوندهای sp3، که الماسمانند هستند، بهعلاوه هر چیزی که هیدروژن یا فلز عمداً در آن آلیاژ میشود، ناشی میشود. این نسبت یک متغیر فرآیند است، نه یک آیتم فهرست. دو ماشینی که هر دو «DLC» را اجرا میکنند، میتوانند فیلمهایی تولید کنند که در یک تماس کشویی رفتاری مشابه ندارند.
DLC هیدروژنه که معمولاً a-C:H نوشته می شود، از یک گاز هیدروکربنی رسوب می کند و معمولاً بین 15 تا 30 گیگا پاسکال فرود می آید. کربن چهار وجهی بدون هیدروژن، ta-C، از کاتد گرافیت خارج میشود و بالاتر میرود، معمولاً 40 گیگا پاسکال و بالاتر. برای مقایسه، کروم سخت نزدیک به 8 تا 10 گیگا پاسکال است و ضریب اصطکاک لغزشی خشک DLC تقریباً بین 0.05 و 0.2 در مقابل حدود 0.5 برای کروم قرار دارد. این دو عدد دلیلی بر دوام یک پانچ روکش دار از پانچ بدون پوشش است که مشتری در تقویم تعمیر و نگهداری متوجه می شود.
ضخامت جایی است که خوش بینی گران می شود. زیر حدود 0.5 میکرومتر، عمر سایش فرو می ریزد. بیش از حدود 5 میکرومتر، تنش فشاری داخلی شروع به پیروزی می کند و لایه لایه لایه می شود که شبیه یک نقص ساخت هستند، اما در واقع یک تصمیم فرآیندی هستند که ماه ها قبل از آن گرفته شده است. DLC تولیدی معمولاً بین 1 تا 4 میکرومتر قرار دارد، به همین دلیل است که یکنواختی ضخامت در سرتاسر دسته بیش از رقم سختی اوج چاپ شده در یک بروشور، مستحق توجه شماست.
مسیرهای رسوب گذاری و هزینه ای که هر کدام برای شما دارد
اکثر دستگاه های پوشش DLC موجود در بازار یکی از چهار مسیر را دنبال می کنند. تفاوتها در سختی قابل دستیابی، دمای زیرلایه و میزان قابل قبول بودن فرآیند زمانی که یک قطعه دارای هندسه دشوار یا تحمل ابعادی تنگ است، ظاهر میشود.
مسیرهای رسوب DLC معمولی و موقعیت های تولید که هر کدام به بهترین وجه مناسب هستند.
مسیر
منبع کربن
دمای بستر
محدوده سختی
جایی که آن را به دست آورد نگهداری خود را
PECVD (a-C:H)
گاز هیدروکربن
150 تا 250 درجه سانتیگراد
15 تا 30 گیگا پاسکال
ابزار، قالب، فولاد حساس به حرارت
کندوپاش از گرافیت
هدف گرافیت جامد
150 تا 300 درجه سانتیگراد
10 تا 25 گیگا پاسکال
قطعات دقیق، فیلم های کم استرس
قوس کاتدی (ta-C)
کاتد گرافیت
100 تا 200 درجه سانتیگراد
40 تا 80 گیگا پاسکال
ابزار برش، تماس با سایش بالا
کمان هیبریدی به علاوه کندوپاش
گرافیت به علاوه اهداف فلزی
150 تا 250 درجه سانتیگراد
15 تا 40 گیگا پاسکال
DLC دوپ شده برای قطعات خودرو و کشویی
انتخاب مسیر معمولاً توسط دو محدودیت انجام می شود: حداکثر دمایی که بستر شما می تواند تحمل کند و اینکه آیا به یک لایه صاف تر یا سخت تر نیاز دارید. یک بلبرینگ سخت شده در 60 HRC و یک براکت آلومینیومی نازک بودجه حرارتی یکسانی ندارند. همان شیمی فیلم را می توان در سراسر اقتباس کرد بسترهای فولادی، کاربید و آلومینیوم با تنظیم ولتاژ بایاس و افزودن یک لایه میانی فلزی، به همین دلیل است که طراحی رابط به دقت خود لایه کربن مورد بحث قرار می گیرد.
اعدادی که تصمیم میگیرند آیا ماشین بازپرداخت میکند یا خیر
برگه مشخصات یک سند مذاکره است. اینها ارزشهایی هستند که ارزش نوشتن را دارند، زیرا هر یک از آنها به پول در طبقه مغازه نشان داده میشود.
کلاس چسبندگی: نتایج تورفتگی راکول HF1 یا HF2 در درجه تولید است. HF3 و HF4 به این معنی است که لایه میانی یا مرحله تمیز کردن کار خود را انجام نمی دهد.
یکنواختی ضخامت: به علاوه یا منهای 5 درصد در سراسر منطقه رک قابل استفاده خوب است، 10 درصد قابل قبول است. هر چیزی شل تر به عنوان سایش زودرس در قسمت های بیرونی یک دسته ظاهر می شود.
زمان چرخه: پمپ کردن، اچ یون، رسوب و خنک کننده ترکیبی. یک چرخه 90 دقیقه ای در 400 قسمت هر بار یک چرخه 40 دقیقه ای در 120 قسمت را شکست می دهد.
ظرفیت بار: در ناحیه پوشش داده شده قابل استفاده اندازه گیری می شود، نه حجم محفظه. یک محفظه بزرگ با وسایل ضعیف کمتر از یک محفظه فشرده نگه می دارد.
سقف دمای بستر: کاری که دستگاه در بالای محدوده مجاز شما انجام می دهد، نه در وسط آن.
منبع و عمر هدف: چند دسته قبل از تغییر کاتد یا هدف، و مدت زمانی که این تغییر تولید را متوقف می کند.
تکرارپذیری دسته به دسته: همان قسمتی که با فاصله شش هفته از هم پوشانده شده است باید در چند گیگا پاسکال و چند دهم میکرومتر فرود آید.
پوششی که تست سختی را پشت سر بگذارد اما در تست خراش شکست بخورد، پوشش سختی نیست. این یک ادعای گارانتی تاخیری برای قطعه ای است که قبلاً ارسال شده است.
سختی ساده ترین رقم برای نقل قول و به خودی خود کم اطلاعات است. یک فیلم 45 گیگا پاسکال که بعد از 2000 ضربه پاره می شود بدتر از فیلم 20 گیگا پاسکال است که برای 200000 نگه می دارد. بنابراین آزمایش پذیرش باید سختی را با آزمایش خراش، بررسی چسبندگی راکول و آزمایش سایش واقعی در هندسه واقعی قطعه ترکیب کند.
آنچه در طبقه مغازه تغییر می کند
خود اتاقک فضای کمتری نسبت به زیرساخت های اطراف خود می گیرد. یک سیستم DLC با اندازه متوسط، احتمالاً 15 تا 30 متر مربع از جمله پکیج پمپاژ، منابع تغذیه و چیلر را اشغال می کند، اما ردپای عملی آن شامل یک منطقه بارگیری و تخلیه، یک دیوار ذخیره سازی ثابت و ایستگاه های تمیز کردن است. این ایستگاه های تمیز کردن معمولاً گلوگاه واقعی هستند، نه پوشش دهنده.
فشار پایه، فشار کاری و خلوص گاز متغیرهای فرآیند هستند، نه چیزهای بی اهمیت نگهداری. محفظهای که به آرامی به 5×10⁻⁴ Pa میرسد، همچنان قطعات را میپوشاند، اما بخار آب باقیمانده محتوای هیدروژن فیلم را تغییر میدهد و دسته از دستور پخت مناسب شما دور میشود.
آماده سازی قطعه شایع ترین علت شکایت در مورد DLC است. اثر انگشت، باقیمانده مایع برش و لایههای اکسید بیشتر از حد انتظار در اثر اچ پلاسما زنده میمانند. اگر فرآیند شما هیچ خط تمیز کردن کنترل شده ای در جلوی روکش ندارد، برای یکی از آن ها هزینه کنید. هزینه آن کسری از دستگاه است و از بسیاری از خرابیهای چسبندگی که دستگاه را مقصر میدانند جلوگیری میکند.
DLC یک فیلم نازک است، نه یک روش تعمیر. اگر یک قالب قبلاً 50 میکرومتر از مواد را برای پوشیدن از دست داده باشد، پوشش دادن آن ابعاد را باز نمیگرداند و پوشش دادن سطح مجدد با روکش اشتباه باعث ایجاد شکست در چسبندگی در چند روز میشود.
تطبیق دستگاه با قطعاتی که اجرا می کنید
زیرلایه در مورد پیکربندی بیشتر از پوشش تصمیم می گیرد. سه گروه گسترده اکثر خریداران را پوشش می دهند و یک تولید کننده مانند سازنده تجهیزات پوشش خلاء PVD و DLC معمولاً قبل از نقل قول از یک اتاق، می پرسد کدام یک از آنها حجم تولید شما را نشان می دهد.
ابزارهای برش و قالب گیری
آسیابهای انتهایی، متهها، شیرها، پانچها و قالبها همگی از یک لایه کربن سخت و کم اصطکاک بهره میبرند، اما چسبندگی بالایی دارند و روی کاربید، یک لایه میانی دقیق برای محدود کردن انتشار کبالت نیاز دارند. ماشینهای قوس کاتدی بر این بخش غالب هستند زیرا سختی ta-C از بارهای برش قطع شده که لایههای نرمتر را میشکنند، جان سالم به در میبرد. آماده سازی شعاع لبه به اندازه پوشش اهمیت دارد: لبه تیز و صیقلی نشده استرس را متمرکز می کند و زود از بین می رود.
ابزار پزشکی و جراحی
تیغه های جراحی، سوهان ها و اجزای آندوسکوپی به فیلمی نیاز دارند که از طریق استریلیزاسیون مکرر، سخت، روان و از نظر شیمیایی پایدار بماند. مسیرهای PECVD با دمای پایین معمولا مناسب هستند، زیرا بسیاری از آلیاژهای ابزار نمی توانند دمای سطحی را که فرآیند قوس ایجاد می کند تحمل کنند.
گیربکس خودرو و مکانیکی
اجزای انژکتور سوخت، شیرآلات، رینگ های پیستون، چرخ دنده ها و یاتاقان ها از DLC دوپ شده برای کاهش اصطکاک بدون تغییر سختی فلز پایه استفاده می کنند. این قطعات معمولا حجم بالایی دارند و از نظر هندسه سازگار هستند، بنابراین ظرفیت بار و زمان چرخه وزن بیشتری نسبت به انعطاف پذیری فرآیند دارند.
سوالاتی که قبل از امضا باید حل شود
اینها را به صورت کتبی بپرسید و پاسخ ها را ضمیمه سفارش خرید نگه دارید. پاسخ ها بیشتر از هر تور کارخانه ای در مورد یک تامین کننده به شما می گوید.
کدام بسترها، در چه شرایط سطحی، 80 درصد از دسته های شما را تشکیل می دهند؟
حداکثر دمای زیرلایه ای که قطعات شما تحمل می کنند چقدر است و ماشین در آن حد چگونه عمل می کند؟
ضخامت فیلم چگونه اندازهگیری میشود، روی چه نمونهای و با چه فرکانسی در طول تولید؟
چه استاندارد چسبندگی اعمال می شود: کلاس Rockwell HF، بار تست خراش یا هر دو؟
زمان چرخه تضمینی در بار ذکر شده چقدر است و چه کسی وسایل را طراحی و مالک آن است؟
در طول تغییر کاتد یا هدف چه اتفاقی میافتد و چه مدت تولید متوقف میشود؟
کدام قطعات قابل مصرف هستند، هزینه هر دسته چقدر است و زمان تحویل از منطقه شما چقدر است؟
اگر اولین آزمایش پوشش اعداد توافق شده را از دست بدهد، پذیرش چگونه به نظر می رسد؟
گران ترین بند در قرارداد تجهیزات پوشش، یک معیار پذیرش مبهم است. قسمت نمونه، روش تست و آستانه قبولی را قبل از پرداخت ودیعه تعریف کنید نه بعد از نصب اتاقک.
راه اندازی و سه ماه اول
یک دستگاه پوشش DLC به ندرت در هفته اول به خروجی امتیازی می رسد. ماه اول معمولاً به تعیین پارامترهای تمیز کردن، تأیید مرحله اچ و یافتن ولتاژ بایاس می رود که چسبندگی قابل قبولی را روی هر یک از هندسه های قسمت اصلی شما ایجاد می کند. انتظار داشته باشید که نمونه هایی را بپوشانید که هرگز از ساختمان خارج نمی شوند و از مهندس فرآیند انتظار دارید که زمان بیشتری را برای آماده سازی سطح صرف کند تا تنظیمات رسوب گذاری.
مفیدترین کاری که می توانید قبل از تحویل انجام دهید، ارسال قطعات تولیدی به جای کوپن های تست صیقلی است. یک کوپن صیقلی تقریباً از هر آزمون چسبندگی عبور می کند. یک پانچ فرسوده با عملیات حرارتی اصلی خود و شعاع لبه واقعی به شما می گوید که دستگاه واقعاً چه کاری می تواند بر روی قطعاتی که هزینه آن را پرداخت می کنند انجام دهد.
یک سطح شیب دار واقعی: 30 درصد از خروجی نامی در ماه اول، 60 درصد در ماه دوم، و تولید کامل در ماه سوم، با بررسی ضخامت و چسبندگی مستند در هر مرحله ثبت شده است.
انتخاب دستگاه پوشش DLC به سه سوال بستگی دارد: قطعات شما به چه فیلمی نیاز دارند، چه دمایی می توانند زنده بمانند، و مشتریان شما چه تکرار پذیری خواهند داشت. به آنها پاسخ دهید و پیکربندی تقریباً به طور خودکار انجام می شود. از آنها بگذرید و محفظه به روشی بسیار گران قیمت برای تولید ضایعات با روکش براق تبدیل می شود. تولیدکنندگانی که این حق را دریافت می کنند، بزرگترین سیستم موجود در کاتالوگ را نمی خرند. آنها قطعهای را میخرند که پنجره فرآیند آن با قطعاتی که از قبل میدانند چگونه بسازند مطابقت دارد.
به اشتراک:
مشاوره محصول
آدرس ایمیل شما منتشر نمی شود. زمینه های مورد نیاز مشخص شده اند *

 ایمیل:
 Tel:+86-13486478562

 زبان

 Tel: +86-13486478562
 FAX: +86-574-62496601
 ایمیل: [email protected]
 Address: شماره 79 جاده غربی جینیو ، یویائو ، شهر نینگبو ، ژجیانگ پرویس ، چین